


Dalam industri pengolahan plastik, ekstruder sekrup tunggal bekas adalah pekerja keras yang menawarkan solusi hemat biaya bagi banyak produsen. Sebagai pemasokExtruder Sekrup Tunggal Bekas, Saya sering ditanya tentang kisaran kecepatan sekrup mesin ini. Dalam postingan blog ini, saya akan mempelajari rentang kecepatan sekrup dari ekstruder sekrup tunggal bekas, faktor-faktor yang mempengaruhinya, dan mengapa hal itu penting dalam proses ekstrusi plastik.
Memahami Dasar-Dasar Ekstruder Sekrup Tunggal
Sebelum kita membahas rentang kecepatan sekrup, mari kita pahami secara singkat cara kerja ekstruder sekrup tunggal. Ekstruder sekrup tunggal terdiri dari laras, sekrup di dalam laras, hopper untuk memasukkan bahan mentah, dan cetakan di ujungnya untuk membentuk produk yang diekstrusi. Sekrup berputar di dalam laras, membawa material plastik dari hopper menuju cetakan. Selama proses ini, plastik dilebur, dicampur, dan diberi tekanan sebelum dimasukkan ke dalam cetakan untuk membentuk bentuk yang diinginkan, seperti pipa, film, atau profil.
Rentang Kecepatan Sekrup Khas
Kisaran kecepatan sekrup pada ekstruder sekrup tunggal bekas dapat sangat bervariasi tergantung pada beberapa faktor, termasuk ukuran ekstruder, jenis plastik yang diproses, dan aplikasi spesifik. Umumnya, kecepatan sekrup dapat berkisar dari 10 putaran per menit (RPM) hingga 120 RPM atau lebih.
Untuk ekstruder sekrup tunggal yang lebih kecil, sepertiEkstruder Sekrup Tunggal 45mm yang digunakan, kecepatan sekrup biasanya berkisar antara 10 - 60 RPM. Pengekstrusi yang lebih kecil ini sering digunakan untuk pengujian laboratorium, produksi skala kecil, atau pemrosesan bahan yang sensitif terhadap laju geser yang tinggi. Misalnya, saat memproses plastik yang peka terhadap panas seperti PVC, kecepatan sekrup yang lebih rendah lebih disukai untuk mencegah degradasi material.
Di sisi lain, ekstruder sekrup tunggal yang lebih besar dapat memiliki rentang kecepatan sekrup yang lebih tinggi. Ekstruder sekrup tunggal bekas skala industri dapat beroperasi dengan kecepatan sekrup berkisar antara 30 - 120 RPM. Mesin yang lebih besar ini dirancang untuk produksi bervolume tinggi dan dapat menangani lebih banyak jenis plastik. Misalnya, saat mengekstrusi poliolefin seperti polietilen atau polipropilen, yang lebih tahan geser, kecepatan sekrup yang lebih tinggi dapat digunakan untuk meningkatkan laju keluaran.
Faktor-Faktor yang Mempengaruhi Rentang Kecepatan Sekrup
1. Sifat Bahan Plastik
Plastik yang berbeda memiliki titik leleh, viskositas, dan sensitivitas geser yang berbeda. Misalnya, plastik amorf seperti polistiren memiliki rentang leleh yang relatif sempit dan lebih sensitif terhadap geser. Kecepatan sekrup yang lebih rendah biasanya diperlukan untuk memastikan peleburan seragam dan mencegah panas berlebih. Sebaliknya, plastik semi - kristal seperti poliamida memiliki rentang leleh yang lebih luas dan dapat mentolerir laju geser yang lebih tinggi, sehingga memungkinkan kecepatan sekrup yang lebih tinggi.
2. Ukuran dan Desain Ekstruder
Rasio diameter dan panjang terhadap diameter (L/D) laras ekstruder memainkan peran penting dalam menentukan rentang kecepatan sekrup. Ekstruder berdiameter lebih besar umumnya dapat menangani throughput yang lebih tinggi pada kecepatan sekrup yang lebih rendah dibandingkan dengan ekstruder yang lebih kecil. Rasio L/D mempengaruhi waktu tinggal plastik di dalam tong. Rasio L/D yang lebih tinggi memberikan lebih banyak waktu untuk peleburan dan pencampuran, yang memungkinkan kecepatan sekrup lebih rendah sambil tetap mencapai kualitas ekstrusi yang baik.
3. Desain Mati
Desain cetakan juga mempengaruhi kecepatan sekrup. Cetakan kompleks dengan luas penampang kecil atau bentuk yang rumit akan membutuhkan tekanan yang lebih tinggi untuk memaksa plastik melewatinya. Untuk menghasilkan tekanan ini, kecepatan sekrup yang lebih rendah mungkin diperlukan untuk memastikan plastik meleleh dan diberi tekanan dengan benar. Sebaliknya, cetakan sederhana dengan luas penampang yang besar memungkinkan kecepatan sekrup yang lebih tinggi.
4. Tingkat Output yang Diinginkan
Jika diperlukan kecepatan keluaran yang tinggi, kecepatan sekrup yang lebih tinggi sering kali digunakan. Namun, meningkatkan kecepatan sekrup terlalu banyak dapat menyebabkan masalah seperti pencampuran yang buruk, peleburan yang tidak merata, dan peningkatan pemanasan geser. Oleh karena itu, keseimbangan harus dicapai antara tingkat keluaran yang diinginkan dan kualitas produk yang diekstrusi.
Pentingnya Rentang Kecepatan Sekrup
Kisaran kecepatan sekrup merupakan parameter penting dalam proses ekstrusi plastik karena beberapa alasan:
1. Kualitas Produk
Kontrol kecepatan sekrup yang tepat memastikan peleburan dan pencampuran bahan plastik yang seragam. Hal ini menghasilkan produk ekstrusi berkualitas tinggi dengan sifat fisik dan mekanik yang konsisten. Misalnya, dalam produksi film plastik, kecepatan sekrup yang stabil sangat penting untuk mencapai ketebalan dan kejernihan yang seragam.
2. Tingkat Keluaran
Kecepatan sekrup secara langsung mempengaruhi laju keluaran ekstruder. Dengan mengatur kecepatan sekrup dalam kisaran yang sesuai, produsen dapat mengoptimalkan volume produksi sesuai dengan kebutuhannya. Namun seperti yang telah disebutkan sebelumnya, tingkat output harus diimbangi dengan kualitas produk.
3. Efisiensi Energi
Menjalankan ekstruder pada kecepatan sekrup optimal dapat meningkatkan efisiensi energi. Mengoperasikan pada kecepatan sekrup yang sangat rendah mungkin memerlukan lebih banyak waktu untuk mencapai keluaran yang diinginkan, sehingga menghabiskan lebih banyak energi. Sebaliknya, menjalankan sekrup dengan kecepatan yang terlalu tinggi dapat menyebabkan peningkatan konsumsi daya karena gaya geser dan gesekan yang lebih tinggi di dalam laras.
Studi Kasus: Menggunakan Ekstruder Sekrup Tunggal Bekas untuk Produksi Lembaran PET
Mari kita pertimbangkan kasus dimana produsen menggunakan aMesin Garis Lembaran Hewan Peliharaan Bekasdengan ekstruder sekrup tunggal untuk menghasilkan lembaran PET. PET adalah termoplastik semi - kristal yang memerlukan kontrol yang cermat terhadap proses ekstrusi untuk mendapatkan lembaran berkualitas tinggi.
Dalam hal ini, kecepatan sekrup ekstruder sekrup tunggal diatur sekitar 40 - 60 RPM. Kisaran kecepatan ini memungkinkan peleburan dan pencampuran resin PET yang cukup sekaligus mencegah pemanasan geser yang berlebihan, yang dapat menyebabkan degradasi material. Dengan mempertahankan kecepatan sekrup yang stabil dalam kisaran ini, pabrikan dapat memproduksi lembaran PET dengan ketebalan, transparansi, dan sifat mekanik yang konsisten.
Kesimpulan
Kisaran kecepatan sekrup pada ekstruder sekrup tunggal yang digunakan merupakan parameter kompleks yang dipengaruhi oleh banyak faktor, termasuk bahan plastik, ukuran ekstruder, desain cetakan, dan laju keluaran yang diinginkan. Memahami kisaran kecepatan sekrup yang sesuai untuk aplikasi tertentu sangat penting untuk mencapai produk berkualitas tinggi, mengoptimalkan volume produksi, dan meningkatkan efisiensi energi.
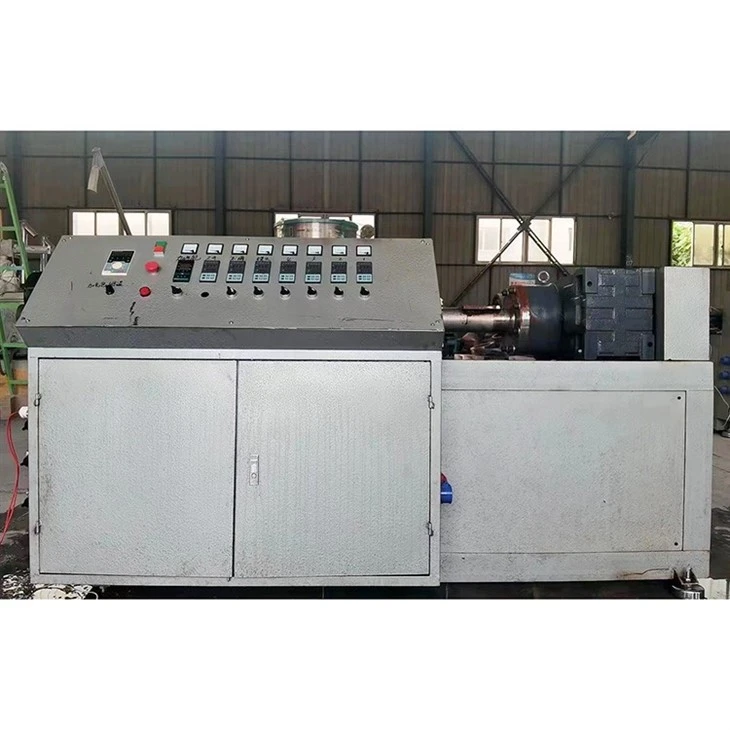

Jika Anda sedang mencari ekstruder sekrup tunggal bekas dan memiliki pertanyaan tentang rentang kecepatan sekrup atau aspek mesin lainnya, saya mendorong Anda untuk menghubungi kami untuk diskusi mendetail. Tim ahli kami dapat memberi Anda saran yang dipersonalisasi berdasarkan kebutuhan spesifik Anda dan membantu Anda memilih ekstruder sekrup tunggal bekas yang tepat untuk kebutuhan pemrosesan plastik Anda. Hubungi kami hari ini untuk memulai proses negosiasi pengadaan dan membawa produksi plastik Anda ke tingkat berikutnya.
Referensi
- "Teknologi Ekstrusi Plastik" oleh Allan A. Griff.
- "Buku Pegangan Teknologi Ekstrusi Plastik" oleh James F. Carley.
- Buku putih industri tentang pengoperasian dan kinerja ekstruder sekrup tunggal.